


Subtotal: 243.442,00 lei

Date tehnice
Tensiune de alimentare: 230 V
Gama de curent reglat: 30 – 250 A
Diametru sarma otel: 0.6 – 1 mm
Diametru sarma otel inox: 0.8 – 1 mm
Diametru sarma aluminiu: 0.8 – 1 mm
Diametru sarma tubulara: 0.8 – 1.2 mm
Electrozi utilizabili: 1.6 – 3.25 mm
Dimensiuni (L x l x h): 920 x 480 x 755 mm
Greutate: 41.9 kg
8.673,00 lei
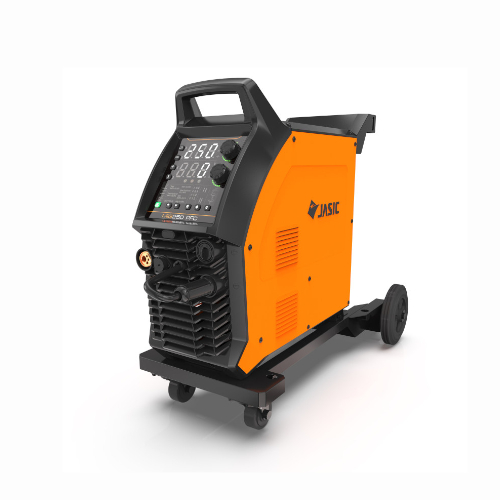
Jasic MIG 250 PFC (N2SB2) EVO20 este un invertor de sudare modern de la Jasic, parte a liniei EVO20; Fiecare dintre dispozitivele apartinand acestei linii prezinta in primul rand un design modern, dezvoltat in colaborare cu designeri industriali europeni de top
Daca vorbim despre avantajele generale ale liniei de echipamente EVO20, trebuie remarcat:
– design industrial modern, tinand cont de cele mai recente evolutii in domeniul proiectarii de interfete convenabile si functionale
– un ecran mare situat la un unghi de 45°, ceea ce este convenabil deoarece nu necesita inclinare sau ghemuire in timpul lucrului pentru a vedea informatii si, de asemenea, va permite sa mariti dimensiunea ecranului in sine
– ecranul foloseste tehnologia ClearVision, care face ca imaginea de pe ecran sa fie clar vizibila chiar si in lumina directa a soarelui. (Sunt disponibile si modele in care este instalat un ecran LCD color modern in locul unui ecran conventional)
Jasic MIG 250 PFC (N2SB2) EVO20 are un sistem avansat de racire care functioneaza numai atunci cand este necesar si, de asemenea, prezinta un design special al componentelor interne care creeaza un flux de aer echilibrat (ABAP – tehnologie Active Balancing Air Passage) eficienta energetica sporita si respectarea mediului. Daca echipamentul nu este utilizat pentru o anumita perioada de timp, atunci dupa 10 minute este comutat automat in modul standby. Consumul de energie electrica in acest mod este redus la aproximativ 50 W (in functie de modelul specific)
posibilitatea de a reseta rapid toate setarile sau de a comuta la un mod cu setari suplimentare
Modul principal de functionare este sudarea MIG MAG semi-automata. In acest caz, puteti lucra atat in modul setari manuale, cat si sa utilizati moduri de control sinergic
Controlul sinergyc functioneaza in 2 etape:
Acestea sunt modurile de sudare:
– oteluri carbon in amestec de gaze (argon 80% + dioxid de carbon 20%)
– oteluri carbon in amestec gazos (argon 80% + dioxid de carbon 20%) cu sarma plina
– oteluri carbon cu sarma cu miez de flux cu autoprotectie (fara gaz)
– aliaje de aluminiu-magneziu in argon pur (argon 100%)
– oteluri inoxidabile in amestec de gaze (argon 98% + dioxid de carbon 2%)
Accesul la toate setarile parametrilor procesului de sudare este organizat din panoul de control, care combina un ecran mare convenabil, 2 butoane de codificare si un set de butoane fizice
Ecranul din centrul panoului este impartit in 4 zone:
Deci butonul verde afiseaza selectia principalelor tipuri de sudare:
– sudare semiautomata (MIG / MAG)
– sudare cu arc cu argon cu aprindere prin contact (TIG Lift)
– sudare manuala cu arc (MMA)
Urmatoarele butoane sunt responsabile pentru:
– selectarea materialului si a gazului de protectie pentru moduri sinergice
– selectarea diametrelor de sarma disponibile pentru moduri sinergice
– selectarea modului de functionare a echipamentului (2T / 4T)
– selectarea tipului de pistolet MIG (standard / cu bobina)
KIT DE LIVRARE:
– pistolet Mig Mag MB24 KDE de 3 ml
– cablu de masa cu cleste masa 300 A si mufa tata DX50
